Coucou l'équipe : Aujourd'hui, petite compte rendu de mes essais de moules pour injection plastique, à l'aide de ce merveilleux PC blend et de la vulcain 3 (mk4s), qui m'ont permis de comprendre COMMENT réaliser des moules fonctionnels, et qui ne warpent pas (trop)
1ere partie : réalisation de moules
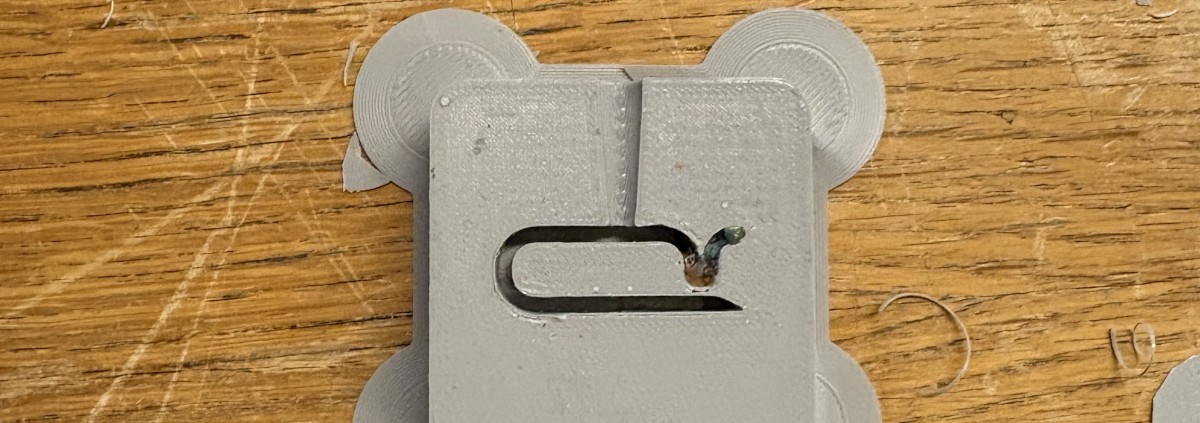
À l'aide du mould slicing tool de sustainable studio, il est possible de créer des moules à partir d'un stl, pour mouler l'objet que l'on souhaite. Mon premier essai a porté sur une spatule (l'impression a warp, on abordera ce sujet plus tard), et a donc été inutilisable. En 2e essai, j'ai réalisé un moule pour passe-cable.
Pour réaliser un moule en impression filament, on recommande ces settings :
Remplissage : 30%
Epaisseur de coque minimale : 5mm (on peut aussi choisir un nombre de couches prédéfini, pour des couches de 0,15mm de haut, on sera donc à environ 35 couches.)
Filament : PC blend (nécessite une buse spéciale, ne pas utiliser sur n'importe quelle imprimante)
Points d'attention :
Tous les objets ne sont pas moulables. Certaines pièces ayant des surplombs ne peuvent pas s'injecter dans un moule, car la pièce ne pourrait pas sortir.
Un objet trop fin ne se démoulera pas ou ne s'injectera pas correctement. Le plastique, une fois fondu, a une certaine viscosité.
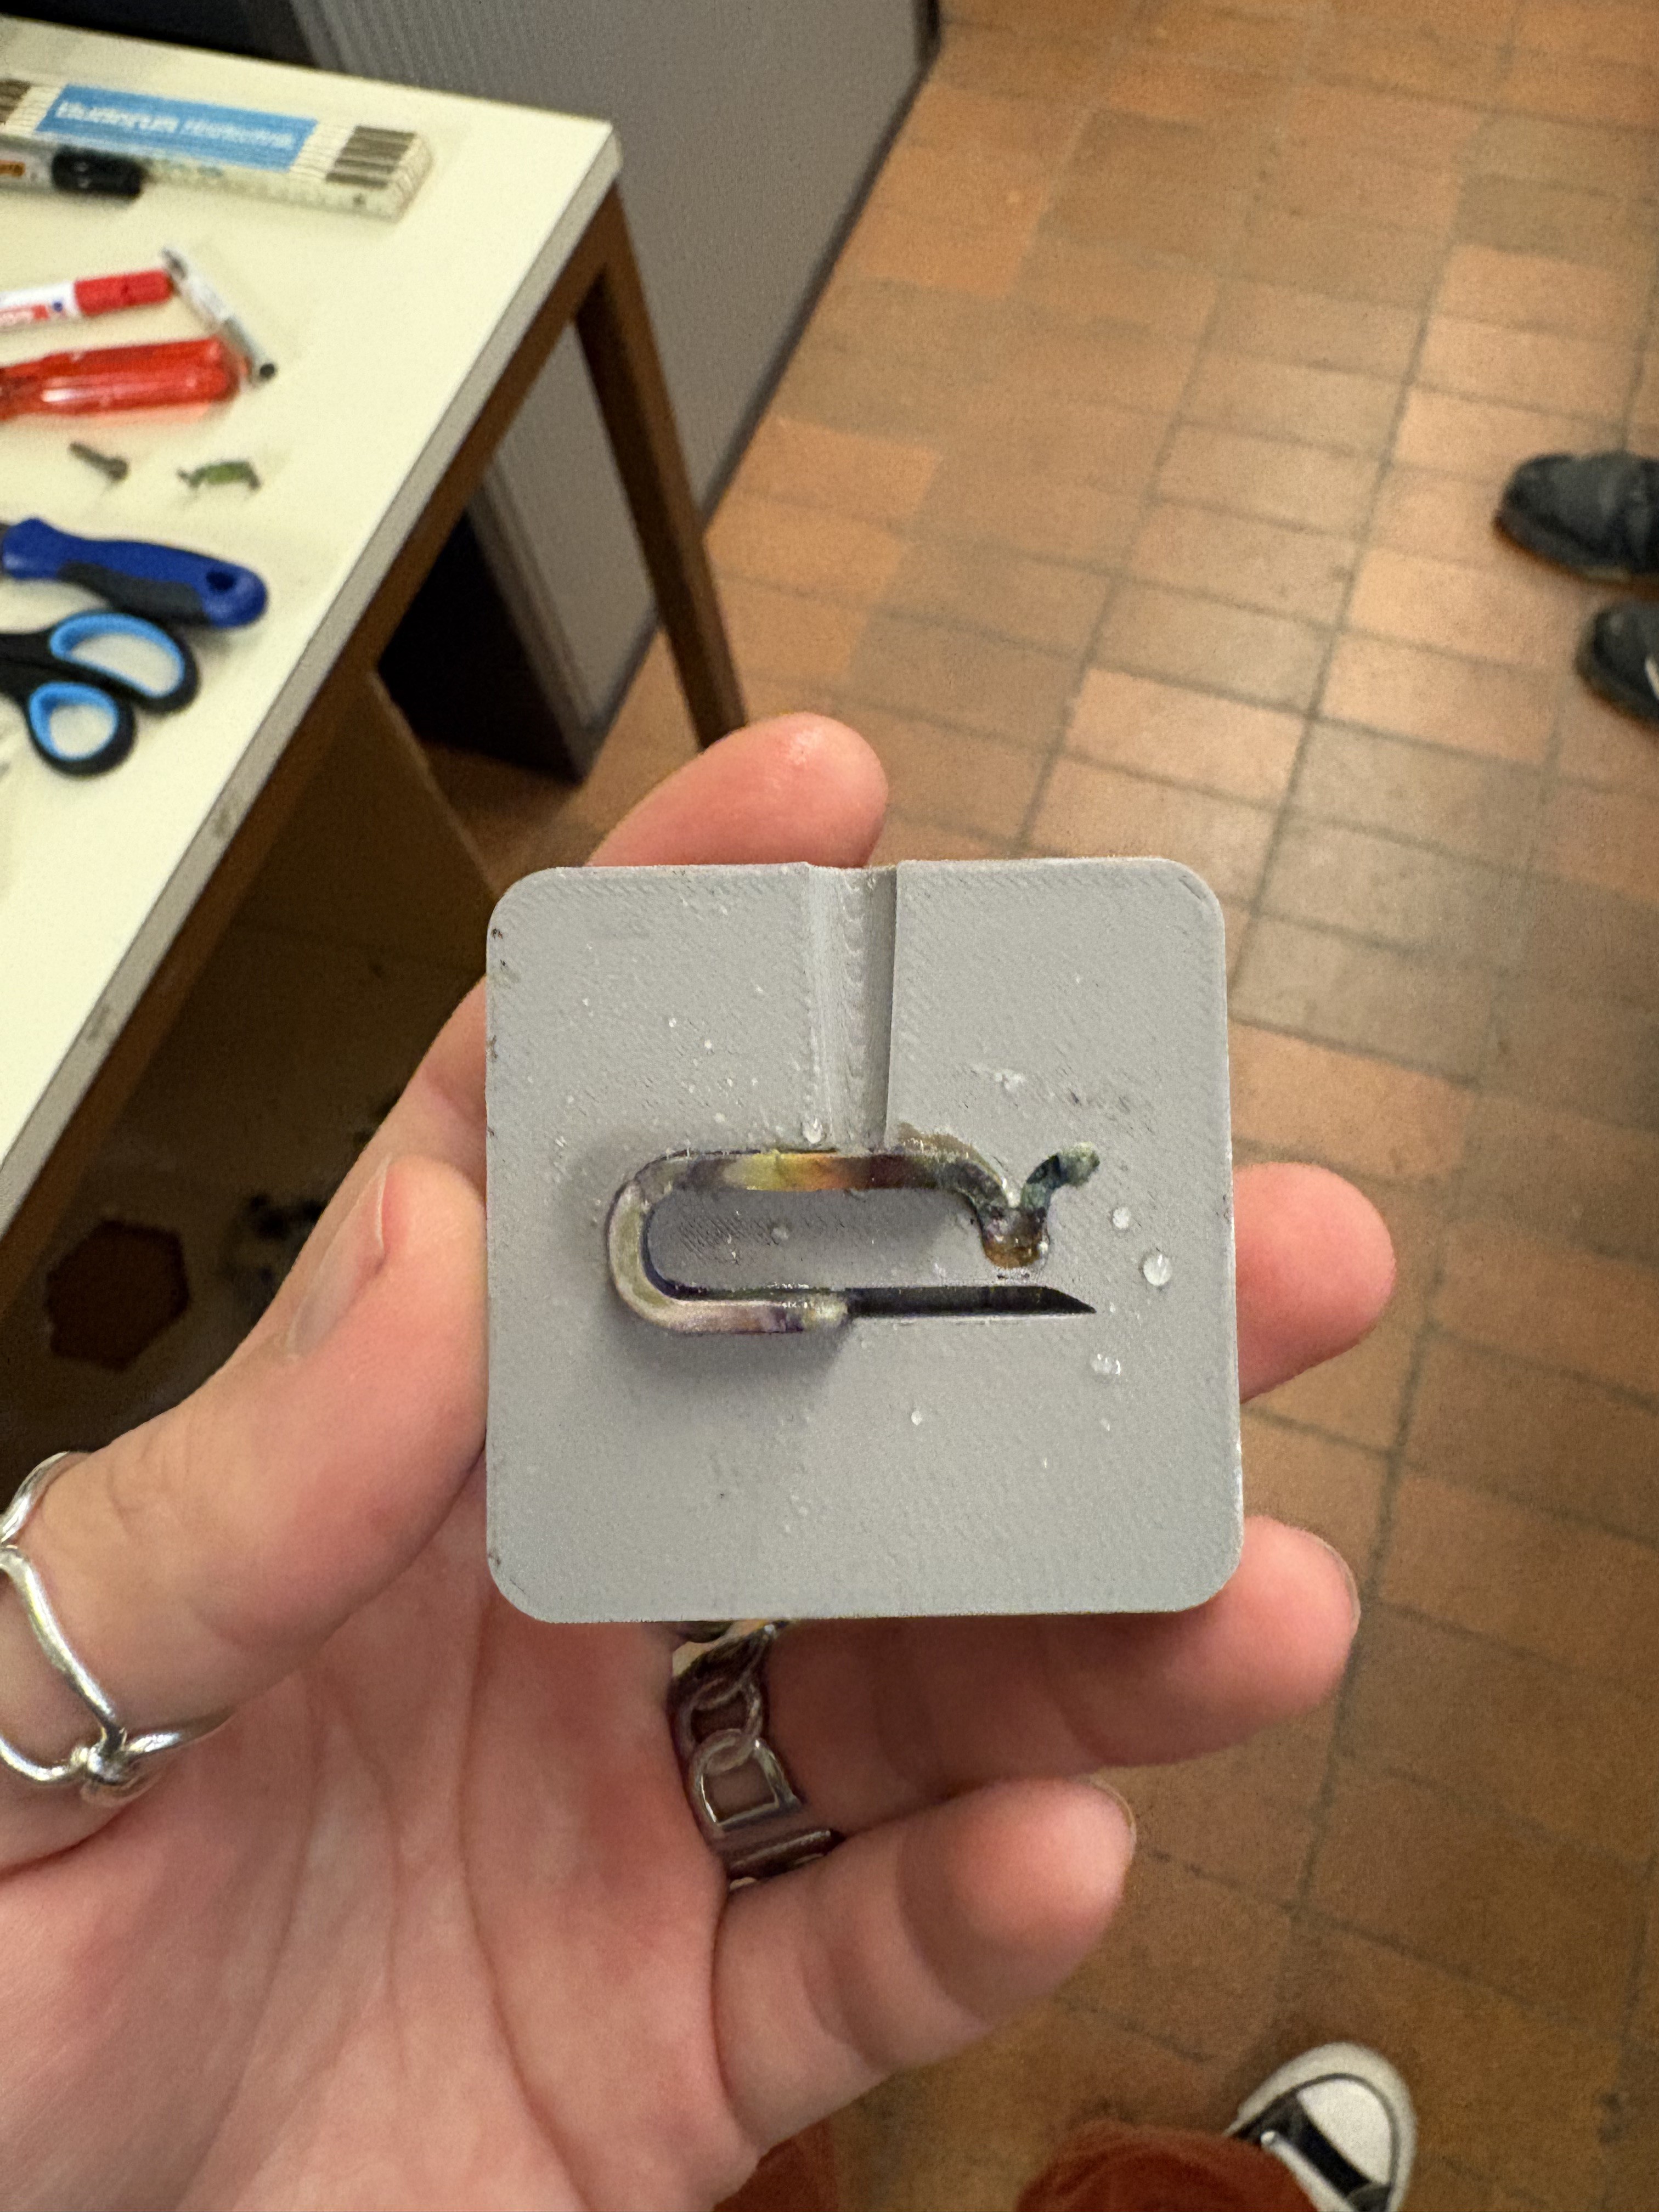
L'impression de moule a une certaine tendance à provoquer du warping (quand les couches inférieures refroidissent et se rétractent avant le reste du print).
2e partie : Conseils anti-warping
Les moules pour l'injecteuse ont une grosse base, qui a une fâcheuse tendance à se décoller du plateau d'impression. C'est un problème connu sur les impression 3D filament, mais il est particulièrement embêtant lorsqu'on souhaite avoir un moule qui rentre parfaitement dans son cadre en aluminium.
Voici quelques conseils que j'ai pu recueillir et mettre en place :
- Creuser des sphères dans le modèle au niveau du plateau, qui permettront à la retractation de se faire à ce niveau-là plutôt que dans les coins du modèle. Cette technique fonctionne, mais compromet la solidité du moule.
- Ajouter une jupe : c'est la solution classique, elle marche, mais n'est parfois pas suffisante.
- Choisir un bon remplissage : Honeycomb semble être un remplissage correct pour éviter le warping.
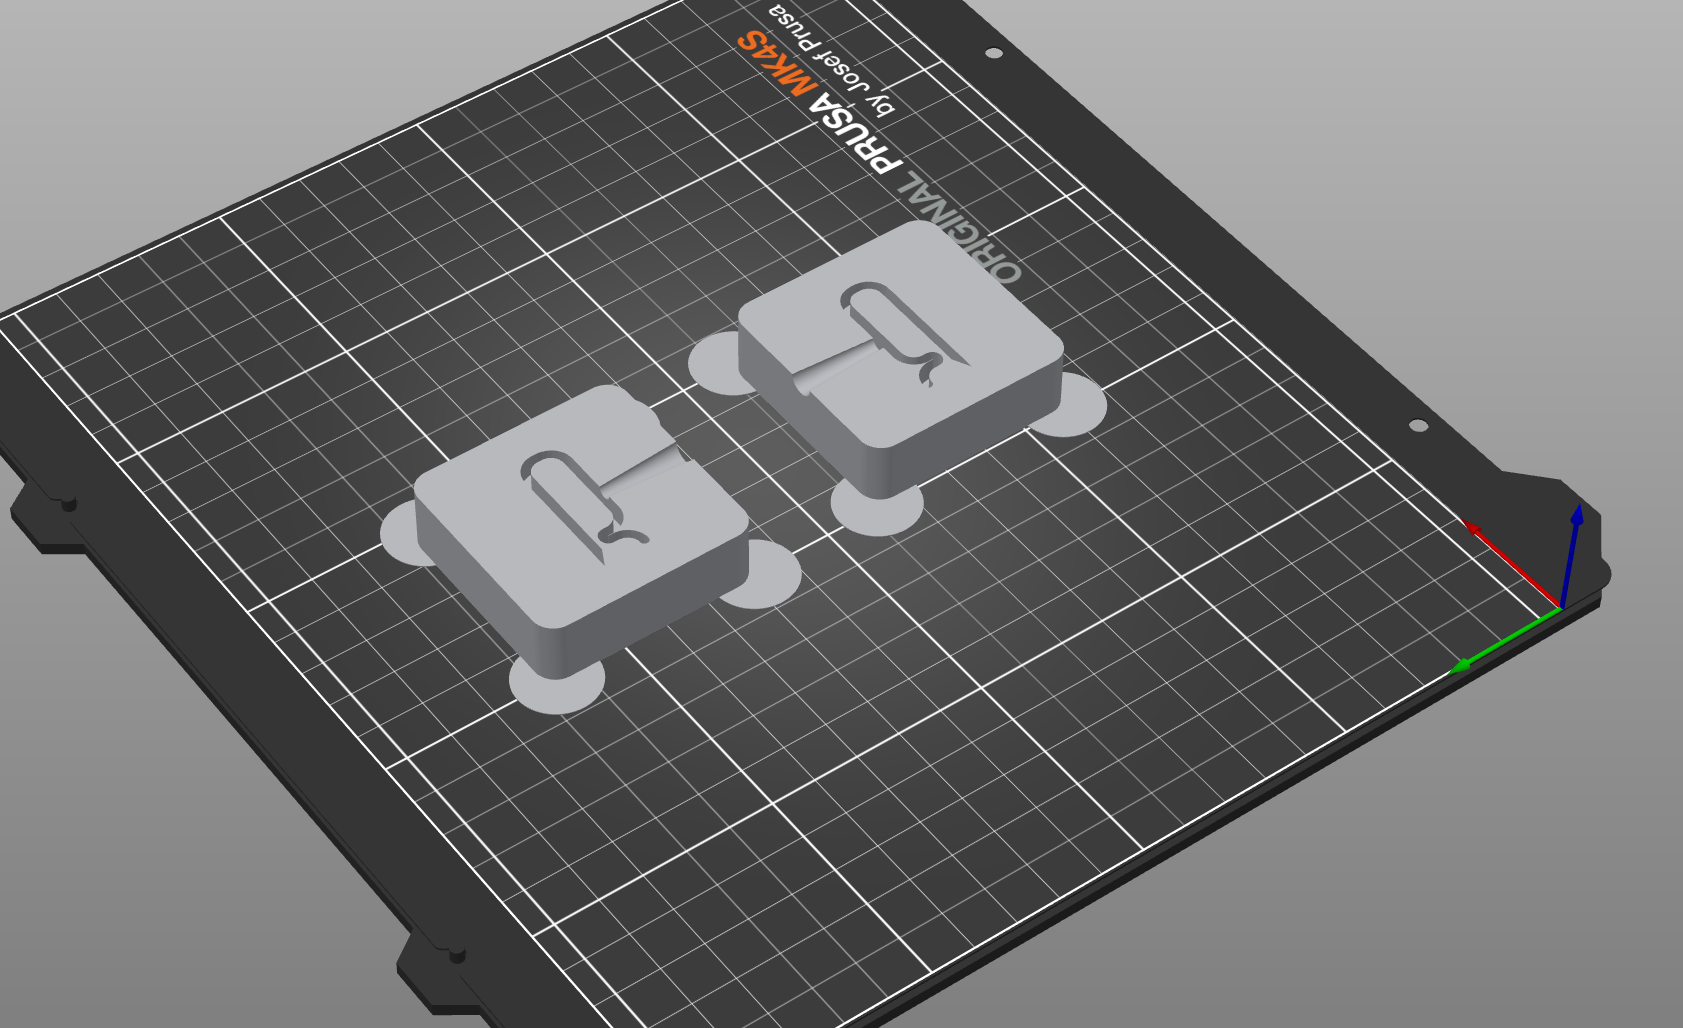
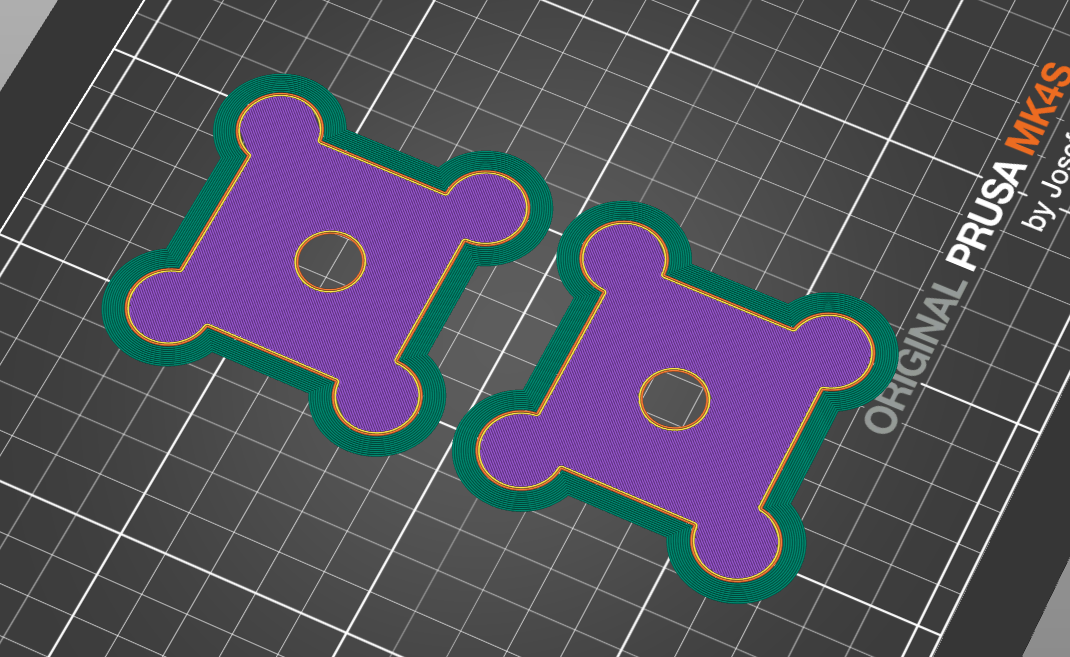
- Utiliser des "mouse ears" : C'est le conseil le plus utile pour limiter grandement le warping. Ces mouse ears sont des disques que l'ont fusionne avec la première couche, qui permettent de créer un effet de succion sur le plateau pour empecher à la pièce de se décoller. Elles ne se séparent pas de l'objet, contrairement à ce qu'une jupe pourrait faire, car elle n'est qu'un périmètre supplémentaire.
3e partie : Le guide de la mouse ear
Les mouse ears ne sont pas un réglage particulier du slicer, mais une pièce supplémentaire que l'on ajoute à une modélisation. Pour cela, on sélectionne une pièce sur PrusaSlicer, puis clic droit sur la pièce -> ajouter une pièce -> galerie -> helper disk.stl.
On vient ensuite placer ce helper disk dans chaque coin inférieur de notre impression. On peut ensuite ajouter une jupe au modèle pour consolider le tout.